Español
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Noticias
¿Puede la producción interna de ranuras resolver los costosos dolores de cabeza causados por fallas en el campo de los OEM de maquinaria?
Los fabricantes de equipos originales (OEM) de equipos agrícolas y herramientas eléctricas en los mercados globales siguen topándose con costosos problemas posteriores a la hora de abastecerse.ejes estriados rectangularesde cadenas de suministro de múltiples subcontratas. El procesamiento térmico subcontratado genera una dureza inconsistente que provoca la fractura de los dientes estriados bajo un fuerte torque alterno. Los flujos de trabajo dispersos de torneado, tallado y rectificado crean tolerancias de flanco inestables que provocan atascos y retrabajos en la línea de montaje. La producción fragmentada también destruye la trazabilidad a nivel de lote, lo que ralentiza o detiene las auditorías de proveedores externos. Feida mantiene la forja, la formación de estrías, el tratamiento térmico controlado y el rectificado de precisión, todo bajo el mismo techo de fábrica, manteniendo una precisión dimensional ISO6-10 y al mismo tiempo entregando documentación completa de trazabilidad del proceso, para mitigar la rotura prematura del eje, el tiempo de inactividad del ensamblaje y los retrasos en las auditorías para los compradores internacionales de maquinaria.
1. El tratamiento térmico interno estabiliza la dureza y reduce el daño por fatiga de la raíz estriada
La mayoría de los proveedores externos de estrías subcontratan el trabajo de templado y revenido. Los ciclos no regulados del horno crean una distribución desigual de la dureza: las superficies de los dientes carecen de resistencia al desgaste mientras que los núcleos de los ejes pierden la dureza necesaria. Para los tractores que trabajan en tierras agrícolas irregulares, el par de choque repetido fácilmente genera grietas en las raíces y roturas repentinas del eje, lo que resulta en costosas retiradas del campo. Feida opera hornos independientes de templado y endurecimiento por inducción, bloqueando curvas de calentamiento y enfriamiento específicas del material. Cada lote de producción conserva los datos completos del registro del horno, logrando un rendimiento equilibrado entre la dureza de la superficie y la dureza del sustrato para reducir la probabilidad de fractura de estrías en maquinaria de servicio pesado.
2. El tallado y rectificado sincronizado mantiene la consistencia del flanco estriado para un ensamblaje suave
Cuando el desbaste y el rectificado de acabado de las estrías se realizan en talleres separados, las tolerancias de paralelismo y ancho de los dientes se salen de los límites. Durante el montaje de producción en masa, los trabajadores se enfrentan a un ajuste forzado a presión o a un espacio excesivo, lo que reduce el rendimiento del taller y aumenta los gastos de retrabajo. Todo el conformado de estrías rectangulares y el acabado posterior al endurecimiento se ejecutan en equipos CNC internos unificados, cumpliendo estrictamente con los estándares de estrías industriales ISO4156. Los errores de planitud de los flancos de los dientes se mantienen dentro de los límites del nivel de micras, lo que permite un ajuste suave con manguitos coincidentes sin corrección manual secundaria para plantas de ensamblaje de herramientas eléctricas y máquinas agrícolas.
3. La documentación de trazabilidad de extremo a extremo acelera las auditorías de calificación de proveedores extranjeros
El procesamiento descentralizado de múltiples fábricas no puede fusionar certificados de prueba de materias primas, registros de tratamiento térmico e informes de inspección de CMM en archivos por lotes unificados. Muchas marcas de maquinaria europeas y norteamericanas congelarán el progreso de la revisión de proveedores sin paquetes completos de trazabilidad. Feida almacena registros de inspección que cubren los controles de entrada de materia prima hasta la medición de coordenadas del eje terminado. Se pueden publicar documentos de auditoría completos en inglés junto con cada envío, lo que elimina ciclos de pruebas adicionales de terceros durante los procedimientos globales de calificación de proveedores.
4. La selección de materiales de aleación específicos se adapta a diversos escenarios operativos de carga de torque
Las piezas brutas de acero genéricas de un solo grado no se adaptan a condiciones de trabajo diferenciadas. Las estrías ordinarias de acero al carbono se desgastan rápidamente con el impacto y la suciedad del sitio agrícola; Las piezas de trabajo de alta aleación demasiado frágiles tienden a agrietarse bajo frecuentes tensiones de arranque y parada. La selección de materiales sigue los requisitos de torsión del equipo del mundo real: acero al carbono simple para aplicaciones de herramientas eléctricas de uso liviano, acero de aleación 40Cr para maquinaria agrícola de rango medio y opciones no ferrosas para conjuntos de transmisión de bajo ruido. Una clasificación razonable del material extiende la vida útil bajo condiciones ambientales y de carga variables.
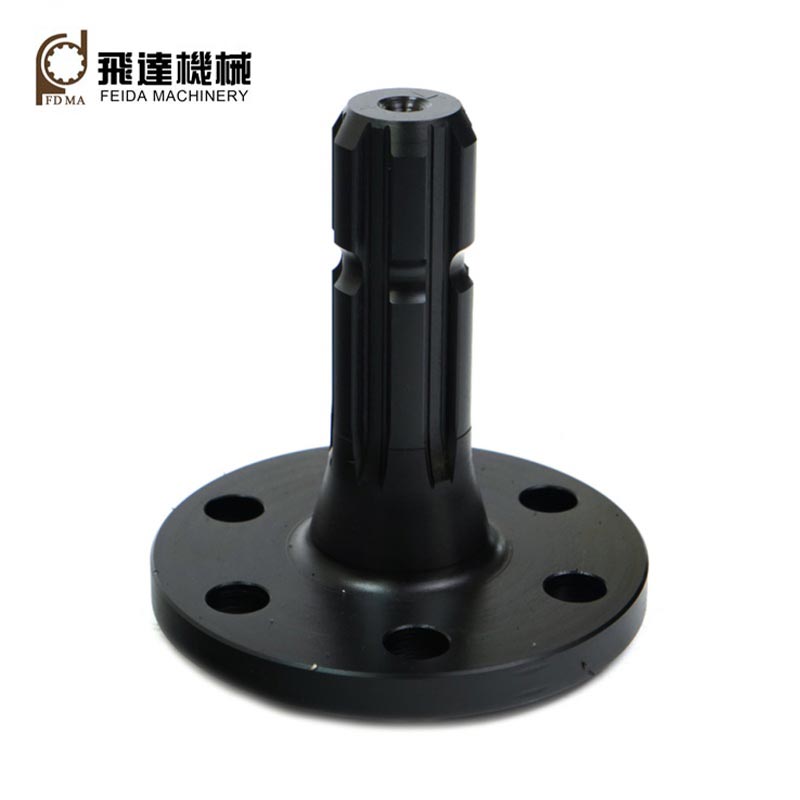
5. Las abundantes herramientas disponibles reducen el tiempo de entrega para el desarrollo de prototipos de ejes estriados personalizados
Numerosos fabricantes de componentes estriados sólo comercializan fresas de módulo parcial. Las estrías rectangulares personalizadas y no estándar exigen la fabricación de nuevas herramientas, lo que prolonga los ciclos de verificación de I+D para nuevos modelos de maquinaria. Feida mantiene una biblioteca completa de herramientas de tallado que cubren el alcance del módulo M0.5-M5. Se pueden realizar ajustes sobre la cantidad de dientes, la longitud del eje y el diámetro exterior sin grandes gastos adicionales en herramientas. La entrega de muestras personalizadas se realiza en un plazo de 20 días hábiles, lo que ayuda a los equipos de I+D mecánicos extranjeros a acelerar la iteración de nuevos productos y los cronogramas de lanzamiento al mercado.
6. El embalaje antioxidante VCI multicapa garantiza la precisión durante los envíos marítimos de larga distancia
Los envases sencillos exclusivamente de cartón ofrecen poca resistencia a la humedad. La condensación de los contenedores durante el tránsito marítimo por rutas tropicales crea pequeños orificios de corrosión en los flancos estriados precisos, lo que modifica el espacio libre de la malla después de la llegada. Según las dimensiones del eje y el volumen del pedido, la fábrica despliega combinaciones de protección adecuadas: papel antioxidante VCI, plástico de burbujas acolchado y cajas de madera maciza selladas. La solución de embalaje con aislamiento de humedad protege la geometría de los dientes estriados, manteniendo estable la precisión durante la entrega marítima a larga distancia a los almacenes de los compradores en el extranjero.
Noticias relacionadas
- ¿Cómo mejoran los engranajes cónicos en espiral la transmisión de potencia en maquinaria exigente?
- ¿Qué hace que los engranajes dentados sean esenciales para una transmisión de potencia confiable?
- ¿Cómo mejoran los engranajes internos la precisión y la transmisión de potencia?
- ¿Qué costosas fallas posteriores se derivan de lagunas en el proceso de fabricación de ejes estriados que se pasan por alto?
- ¿Por qué los engranajes helicoidales de plástico se están convirtiendo en una opción confiable para los sistemas mecánicos modernos?
- ¿El mecanizado de engranajes integrado de proceso completo reducirá las tres principales pérdidas ocultas en adquisiciones de los fabricantes de reductores extranjeros?
Déjame un mensaje