Español
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Noticias
¿Qué costosas fallas posteriores se derivan de lagunas en el proceso de fabricación de ejes estriados que se pasan por alto?
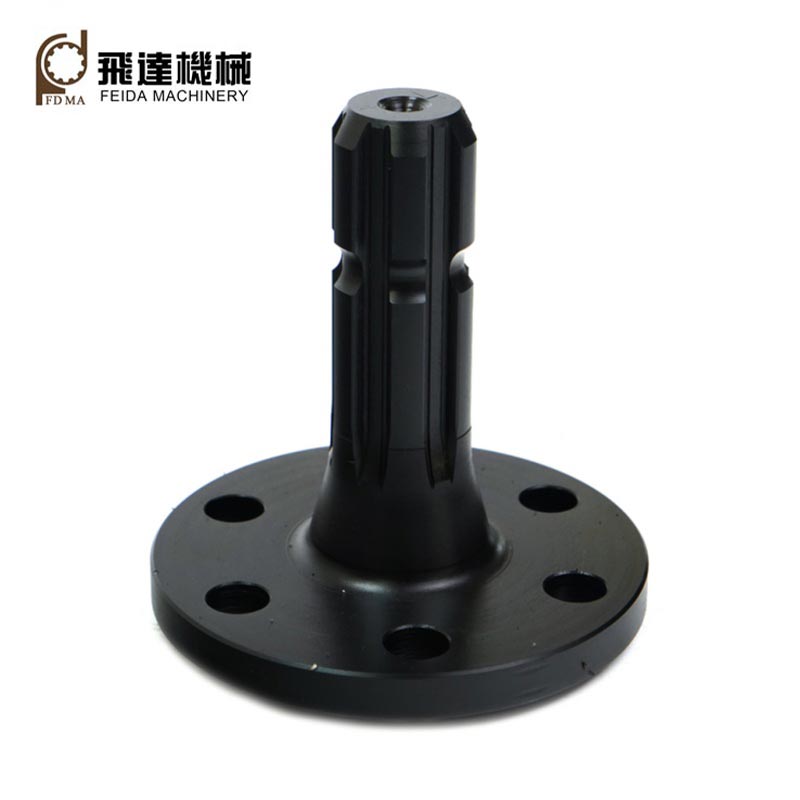
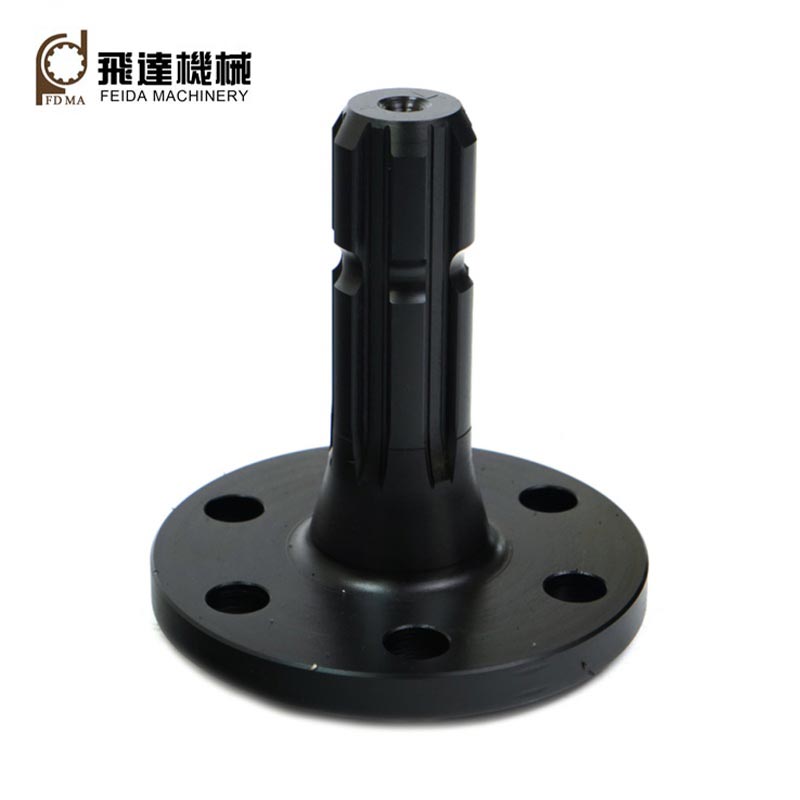
Feida‑MecanizadoEje estriado rectangularEl servicio integra revisión DFM previa a la producción, acabado de precisión posterior al tratamiento térmico y documentación del rendimiento del material del lote completo, mitigando la fractura por fatiga, barreras de auditoría y riesgos de reelaboración de prototipos para fabricantes de maquinaria transfronterizos.
1. El acabado de precisión posterior al enfriamiento compensa la distorsión geométrica de las estrías inducida por el calor
Muchos talleres subcontratados realizan todo el fresado estriado antes del templado, sin un acabado secundario después del endurecimiento. La redistribución de la tensión interna inducida por el enfriamiento provoca flexión del eje, desviación del paso de los dientes y errores de paralelismo de los flancos que no pueden corregirse mediante el mecanizado preliminar en estado blando. Bajo el par de choque alterno típico de la maquinaria agrícola y de construcción, sólo los dientes estriados parciales soportan la carga transmitida, generando concentración de tensión en las raíces de los dientes y grietas tempranas por fatiga. Feida-Machining reserva un margen de acabado controlado, ejecutando un rectificado estriado de precisión después del enfriamiento y revenido. Las tolerancias geométricas críticas, incluido el espacio entre dientes, el paralelismo de los flancos y la coaxialidad del eje, se mantienen dentro de los límites de la especificación DIN5461, lo que garantiza una distribución uniforme de la carga de varios dientes y extiende la vida útil de los componentes en entornos operativos de carga de impacto cíclica.
2. El procesamiento interno de principio a fin conserva registros completos de trazabilidad de materiales y procesos.
Cuando el corte de materias primas, el mecanizado de estrías, el tratamiento térmico y el acabado de superficies se dividen entre varios subcontratistas externos, los fabricantes no pueden reunir archivos unificados a nivel de lote, incluidos MTC de calidad de acero, registros de temperatura de enfriamiento e informes finales de inspección dimensional. Las auditorías de licitaciones internacionales de maquinaria exigen una trazabilidad completa de los componentes; las cadenas de suministro fragmentadas conducen al rechazo de la precalificación. Feida completa todo el flujo de trabajo de fabricación dentro de sus propias instalaciones. Cada lote almacena identificación de barras sin procesar, registros de curvas de tratamiento térmico y datos de inspección de CMM. Se encuentran disponibles paquetes completos de documentos en inglés en el momento del envío, lo que ayuda a los clientes OEM a satisfacer los requisitos de auditoría de proveedores sin costosas repeticiones de pruebas por parte de terceros.
3. La calidad controlada de la superficie del flanco del diente suprime los riesgos de desgaste por corrosión por contacto
Los flancos de dientes estriados ásperos y mal acabados crean microasperezas. Un pequeño deslizamiento relativo entre el eje y el cubo de acoplamiento bajo la vibración continua generada por la máquina produce residuos de óxido abrasivo (corrosión por fricción). Estas partículas duras circulan dentro del espacio de ajuste y desgastan continuamente las superficies de contacto, aumentando el juego y generando ruido en la transmisión y eventual agarrotamiento. Feida optimiza los parámetros de velocidad de avance para operaciones de rectificado estriado, logrando superficies de flanco de diente consistentes y de baja rugosidad. La calidad de la superficie controlada reduce los puntos de microcontacto que inician daños por fricción, estabilizando el rendimiento de la transmisión a largo plazo para maquinaria móvil que opera en exteriores expuesta al polvo y la vibración.
4. La revisión del DFM en la fase inicial identifica los riesgos de la estructura spline antes de la inversión formal en herramientas
Numerosos proveedores de piezas personalizadas siguen estrictamente los dibujos de los clientes sin realizar una evaluación de la capacidad de fabricación. Algunos radios de filete de raíz estriada definidos por el dibujo, secciones de pared delgada del eje o combinaciones inusuales de ancho de dientes crean riesgos de grietas por enfriamiento difíciles de resolver o requisitos de tolerancia inalcanzables. Los problemas surgen sólo después de que se piden las herramientas de corte y se producen las piezas prototipo, lo que obliga a revisiones de los planos, gastos adicionales en herramientas y retrasos en el cronograma del proyecto. El equipo de ingeniería mecánica de Feida lleva a cabo la evaluación DFM en la etapa de RFQ, revisando los filetes de alivio de tensión de la raíz spline, la distribución del espesor de la sección y la realizabilidad de la tolerancia. Los posibles modos de falla inducidos por la fabricación se señalan antes de la fabricación de herramientas, lo que reduce los costosos ciclos de rediseño de última fase para proyectos de desarrollo de nuevos productos OEM.
5. La combinación de grados de materiales equilibra los objetivos de resistencia al impacto y dureza de la superficie
La selección inadecuada de la calidad del acero crea resultados de rendimiento contradictorios: el acero al carbono de baja aleación logra dureza superficial pero carece de tenacidad central y se agrieta bajo cargas de impacto repentinas; El material sobrealeado conlleva un riesgo excesivo de distorsión por enfriamiento y aumenta innecesariamente el costo de los componentes. Feida selecciona y verifica el acero de la pieza de trabajo de acuerdo con los requisitos documentados de torsión y carga de impacto del equipo. Los parámetros de templado y revenido se ajustan para equilibrar la resistencia al desgaste del flanco del diente y la tenacidad al impacto del núcleo del eje, evitando tanto la fractura frágil de la raíz del diente como la rápida abrasión del flanco para diferentes aplicaciones de maquinaria en condiciones de trabajo.
6. Los protocolos de inspección dimensional específicos del proyecto garantizan la coherencia entre lotes
Los pedidos de lotes pequeños de ejes estriados personalizados a menudo reciben solo una verificación dimensional puntual. Sin listas de verificación fijas de los elementos de inspección que cubran el espesor de los dientes, el error acumulativo del paso y la excentricidad, se producen variaciones notables en el rendimiento entre lotes de producción. Cuando se ensamblan en maquinaria terminada, las propiedades inconsistentes del ajuste de las estrías causan tasas de fallas dispersas en el campo. Feida aplica listas de verificación de inspección adaptadas al proyecto para cada pedido de eje estriado personalizado y realiza mediciones CMM en indicadores clave de geometría estriada. Se aplican criterios de aceptación uniformes lote por lote, lo que estabiliza la intercambiabilidad para las líneas de montaje de producción en serie OEM.
Noticias relacionadas
- ¿Qué hace que los engranajes cónicos rectos de metal sean confiables para la transmisión de energía industrial?
- ¿Cómo mejoran los engranajes cónicos en espiral la transmisión de potencia en maquinaria exigente?
- ¿Qué hace que los engranajes dentados sean esenciales para una transmisión de potencia confiable?
- ¿Cómo mejoran los engranajes internos la precisión y la transmisión de potencia?
- ¿Por qué los engranajes helicoidales de plástico se están convirtiendo en una opción confiable para los sistemas mecánicos modernos?
- ¿Puede la producción interna de ranuras resolver los costosos dolores de cabeza causados por fallas en el campo de los OEM de maquinaria?
Déjame un mensaje